2026-11-11
Dva kotúče môžu byť označené ako lesklé a stále sú od seba vzdialené 20 jednotiek lesku – a medzera sa prejaví až po laminácii, ako mliečny odliatok na tmavom obale, zvlnenie na okraji listu alebo pavučina, ktorá sa stále ovíja okolo vyhrievaného valca. Lesklý laminovací valec sú v skutočnosti tri rozhodnutia naskladané na seba: cieľ lesku a uhol, pod ktorým sa meria, štruktúra filmu (základ BOPET alebo BOPP nesúci vrstvu tavnej hmoty EVA) a mechanické spojenie medzi valcom a strojom. Tretí stále rozhoduje o tom, či práca zarába, aj keď prvé dve majú pravdu.
Lesk je optika, nie konečný názov. Uvádza sa v jednotkách lesku (GU) meraných pod pevným uhlom – 60° pre väčšinu filmových prác, 20°, keď je povrch veľmi ostrý, 85° pre povrchy s nízkym leskom. Hodnota závisí od toho, aká hladká je základná fólia, ako ju chladiaci valec dokončil počas vytláčania a ako rovnomerne lepidlo zmáčalo. Film 100 GU a film 88 GU vyzerajú na malej vzorke identicky; na 500 hárkoch letákov s tmavým atramentom sa spodný začne zdať mierne zahmlený.
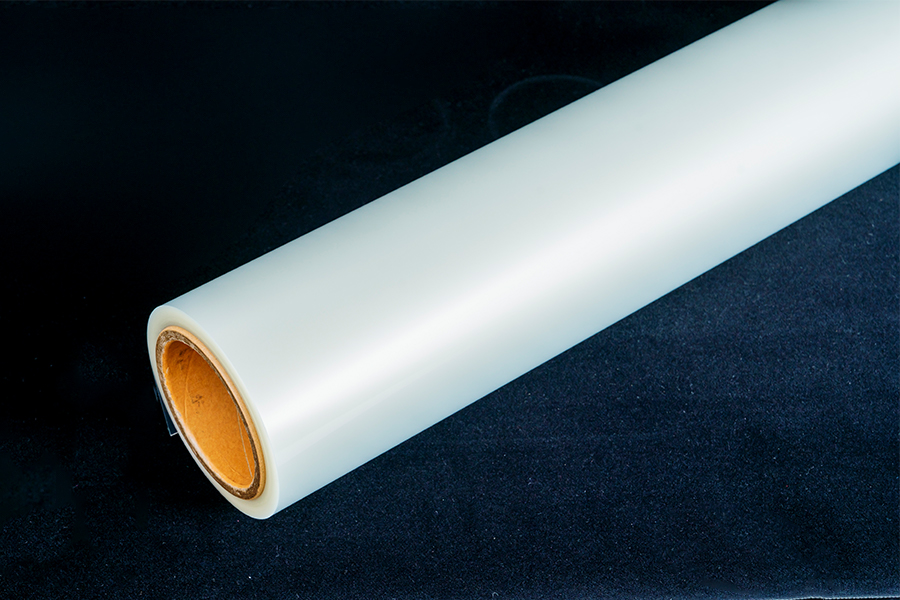
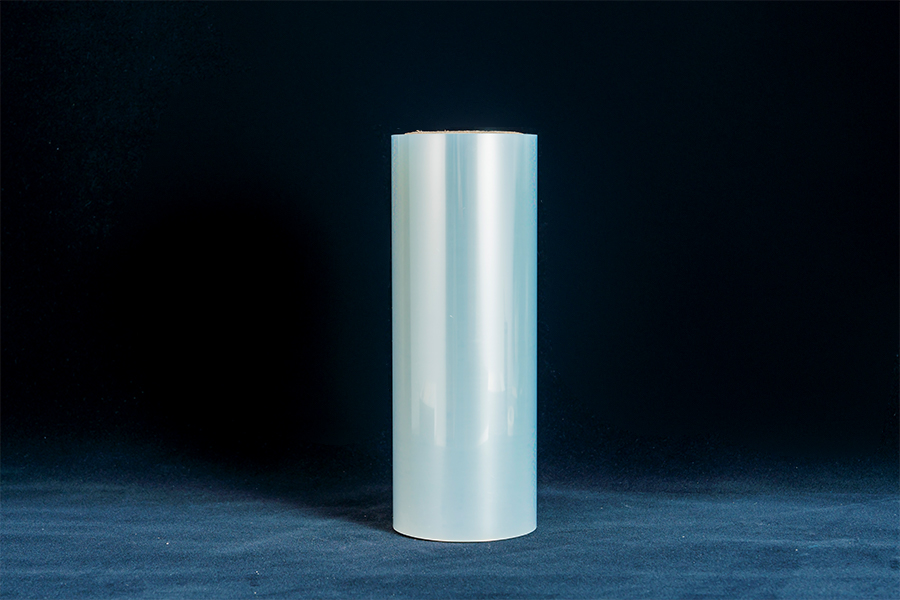
Na vyhrievaných strojoch je základná fólia praktickou kotvou. Lesklá tepelná laminovacia rola postavená na BOPET-EVA alebo BOPP-EVA pokrýva väčšinu ofsetových a digitálnych úloh a maximálnu rýchlosť linky určuje tavné správanie tejto lepiacej vrstvy – nie lesk.
 Lesklá tepelná laminovacia fólia PET/EVA lesklá rolka na ofsetovú a digitálnu lamináciu s uvedenými možnosťami lesku, hrúbky, šírky a jadra na kontrolu rýchlosti linky a požiadaviek na konečnú úpravu. Zobraziť produkt →
Citát, ktorý hovorí len „lesklý“, vám pri príchode nedáva nič na kontrolu. Požiadajte o rozsah lesku, uhol merania a testovaciu metódu - ASTM D2457 a ISO 2813 sú obvyklé referencie. Nižšie uvedené rozpätie je to, čo sa bežne uvádza v technických listoch komerčných kotúčových fólií pre každú skupinu povrchov.
Typické hodnoty lesku 60° podľa typu povrchu
Rozsahy odrážajú hodnoty bežne uvádzané v technických listoch komerčných filmov, nie jednu meranú šaržu. Garantované minimum potvrďte certifikátom o analýze vášho dodávateľa.
Pred veľkou objednávkou sa oplatí vykonať dve kontroly: nakalibrujte svoj leskomer na referenčnej dlaždici a zakaždým zmerajte laminovaný hárok na tej istej vytlačenej náplasti. Tmavá pevná látka sa bude čítať inak ako holý papier s rovnakým filmom, pretože odrazené svetlo prechádza cez film dvakrát na potlačenej ploche.
Lesklá laminovacia rolka nie je jeden materiál. Ide o základnú fóliu, vrstvu tavného lepidla a zvyčajne upravenú alebo sklzom upravenú zadnú stranu, navinutú pod kontrolovaným napätím. Každá vrstva robí inú prácu - a iba vonkajšia strana rozhoduje o lesku.
Zjednodušený stoh vrstiev jednostranného lesklého termorolu. Studené fólie nahrádzajú vrstvu EVA lepiacou vrstvou citlivou na tlak.
Hrúbka základného filmu poháňa tuhosť a rozmerovú stabilitu pri pôsobení tepla. Hmotnosť náteru EVA riadi pevnosť spoja a mieru zákalu, ktorý získa hotový plech. Ošetrenie zadnej strany rozhoduje o tom, či sa rolka odvinie čisto pri rýchlosti alebo sa zablokuje na cievke. Keď rolka funguje zle, príčina je zvyčajne vo vrstve, ktorú nikto nenapísal do špecifikácie nákupu.
| Parameter | Spoločný rozsah | Prečo to mení výsledok |
|---|---|---|
| Celková hrúbka | 25-75 µm | Tuhosť, zvlnenie okrajov, priepustnosť na tenkom papieri |
| Základná fólia | BOPET 12–23 µm alebo BOPP 15–30 µm | Zachovanie lesku a stabilita pri teplote laminovania |
| Hmotnosť lepiacej vrstvy | EVA, približne 8–25 g/m² | Pevnosť väzby, zákal, aktivačné okno |
| Lesk | 85–105 GU pri 60° | Vizuálna zhoda s potlačou; vždy skontrolujte uhol a metódu |
| Šírka webu | 305–1 300 mm, štrbina na objednávku | Orezajte odpad a manipuláciu na stroji |
| ID jadra | 25,4 mm (1 palec) alebo 76,2 mm (3 palce) | Uloženie hriadeľa; nesprávne jadro zastaví chod v prvý deň |
| Dĺžka rolky | 200 – 3 000 m | Frekvencia výmeny a počet spojov na kotúč |
Nesúlad priemeru jadra spôsobuje najviac zlyhaní prvého dňa. 25,4 mm jadro natlačené na 76,2 mm hriadeľ prebieha mimo stredu a výsledné zvlnenie napätia sa prejavuje ako pravidelné pásy zmeny lesku pozdĺž listu. Na šírke a dĺžke kotúča záleží viac, ako sa zdá: kotúč s dĺžkou 3 000 m reže výmeny, ale potrebuje hriadeľ a brzdu, ktoré udržia konzistentné napätie pri klesajúcom priemere.
Hrúbka je ďalšie číslo, o ktorom sa oplatí polemizovať, pretože len zriedka ide len o ochranu. Ako hrúbka filmu tvaruje laminovaný plech ide o tuhosť, regeneráciu po zahriatí a to, ako sa plech správa, keď chladne na palete – tri veci, ktoré môže rozdiel 7 µm potichu zmeniť.
Väčšina sťažností na „zlý film“ sa týka skôr nastavení procesu alebo stavu papiera než samotného kotúča. Štyria recidivisti:
Tu je funkčný poriadok ladenia. Vzduchové bubliny a vlnenie vody pri laminácii sa zvyčajne riadia predvídateľnými príčinami a možno ich odstrániť počas zmeny nastavením teploty, tlaku v štrbine a úpravy papiera. Keď bubliny pretrvávajú pri správnom nastavení, ďalším podozrivým je sila väzby na konkrétny atrament – a film s vyššou priľnavosťou je lacnejšia oprava ako rýchlosť linky rezania o 30 %.
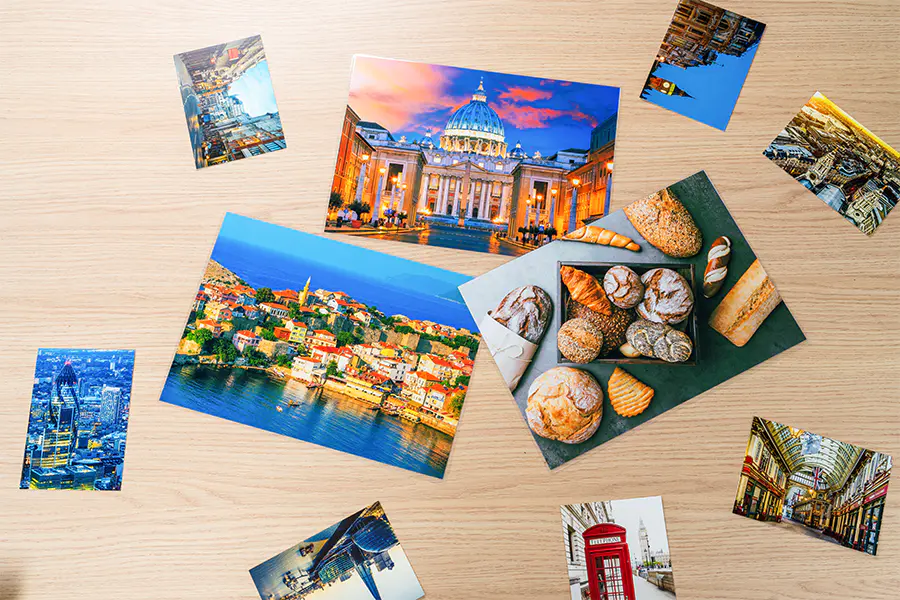 Laminovacia fólia s vysokou priľnavosťou pre digitálne výtlačky Priľnavá tepelná fólia pre digitálny toner, tmavé pevné látky a fotografické výtlačky, zameraná na zdvíhanie okrajov a bublanie, keď štandardné lepenie EVA nedosiahne. Zobraziť produkt →
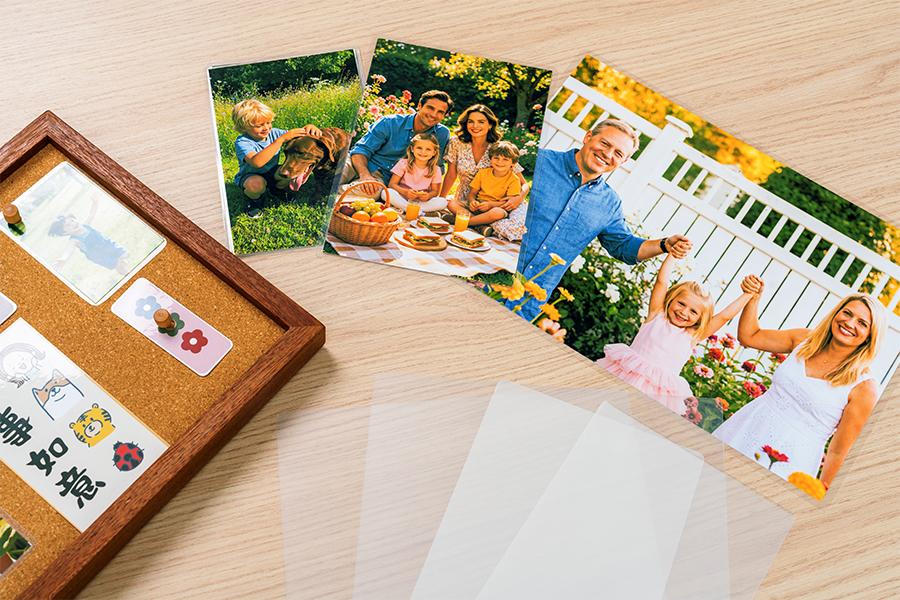
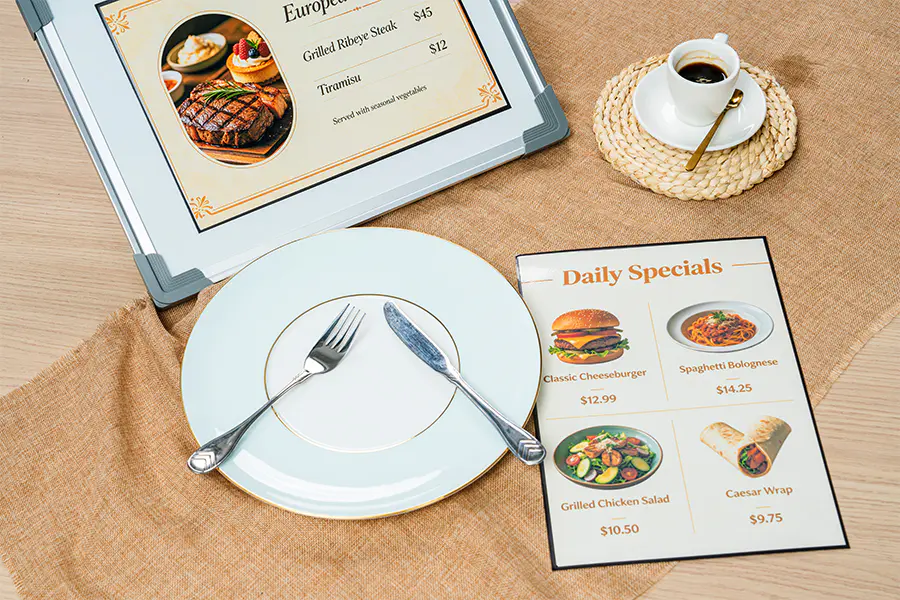
Voľba je zriedka len o vzhľade. Lesk poskytuje najvyšší kontrast pre fotografie a tmavé pevné látky, ale zobrazuje odtlačky prstov a jemné škrabance na manipulovaných predmetoch. Matný skrýva stopy po manipulácii a lepšie sa číta na priamom svetle, za určitú cenu vo farebnej hĺbke. Silk touch sedí medzi nimi a je bežný na prémiových obaloch, pretože v ruke pôsobí inak.
Kvalitatívne porovnanie založené na typickom správaní sa pri dokončovaní dvoch skupín povrchov; vzájomné polohy sa posúvajú s hmotnosťou základného filmu a náteru.
Keď sa rovnaké umelecké dielo používa v niekoľkých povrchových úpravách, ponechajte základnú fóliu a lepidlo identické a zmeňte iba povrchovú úpravu. Nastavenia stroja zostávajú konštantné a operátori sa neučia teplotný profil pre každú SKU. Matný termolaminovací valec postavený na rovnakej štruktúre BOPET-EVA pobeží rovnakou rýchlosťou a teplotou valca ako jeho lesklý náprotivok.
 Matná termolaminačná fólia Kotúč BOPP alebo BOPET/EVA s nízkym leskom a rubovou stranou s možnosťou zápisu a mazania, vhodný na prispôsobenie nastavenia stroja pre lesklé a matné povrchy. Zobraziť produkt →
Potom pridajte vzorku. 100-hárková skúška na vašom vlastnom laminátore, pri vašej normálnej rýchlosti a teplote, odpovie viac ako ktorýkoľvek dátový list – a je to jediný spôsob, ako zachytiť rolku, ktorá krásne meria lesk, ale zle sa spája s vaším atramentom.
Lesk je merateľný, takže ho možno špecifikovať. Po zapísaní rozsahu lesku, štruktúry filmu, jadra a šírky do objednávky väčšina premenných, ktoré kazia priebeh, zmizne ešte predtým, než sa kotúč vôbec vloží na hriadeľ.
Ide o rovnaký materiál v rôznych formátoch. „Roll“ opisuje formu dodávky a navíjanie, zatiaľ čo „lesklá laminovacia fólia“ sa týka skôr povrchovej úpravy ako balenia.
Väčšina tepelne lesklých kotúčov meria 85–105 GU pri 60°. Čokoľvek pod 80 GU sa zvyčajne javí ako pololesklé na tmavom tlačenom podklade.
Nie. Tepelné valce potrebujú aktivačnú teplotu EVA, zvyčajne 90–130 °C. Studené stroje vyžadujú fóliu citlivú na tlak s vložkou.
Zvyčajne vlhkosť v papieri, nedostatočný tlak v štrbine alebo teplota valca mimo okienka lepidla. Pred obvinením filmu skontrolujte úpravu papiera.
Približne 25–32 µm pre text a 32–43 µm pre obálky. Hrubší film dodáva tuhosť, ale môže zvlniť tenké plechy.
Väčšina dodávateľov uvádza 12 mesiacov od výroby, ak sú uchovávané pod 30 °C, mimo priameho slnečného žiarenia a na palete s plochým koncom, aby sa predišlo zablokovaniu kotúča.
Veľkoobchodný výrobca kotúčov laminovacej fólie