2026-05-20
Produkt sa môže po laminácii javiť ako jemný, ale po vychladnutí sa na povrchu môžu objaviť bublinky. Niektoré produkty, hoci nevykazujú zjavné vydutia, vykazujú sústredné krúžky pripomínajúce vlnenie vody pri pozorovaní pod svetlom.
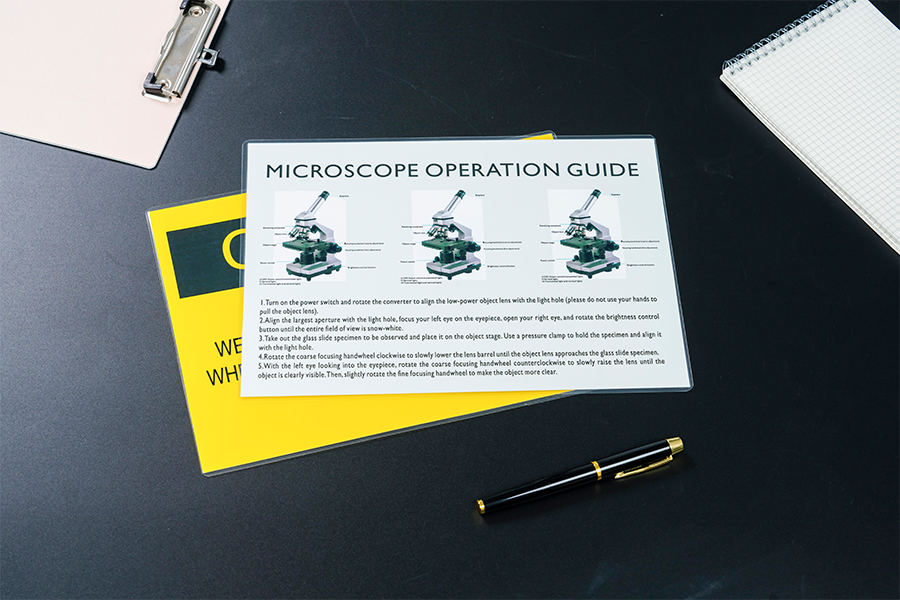
Tieto problémy sú obzvlášť problematické v aplikáciách, kde je vzhľad kritický, ako sú fotografie, plagáty, certifikáty a inštruktážne karty.
Prvá reakcia mnohých ľudí je: Je laminovací stroj príliš horúci? Je tlak stroja nedostatočný? Je laminovacia fólia nekvalitná?
V skutočnosti, z hľadiska procesu laminácie, zatiaľ čo bubliny aj vlnenie vody sa prejavujú ako „nerovnomerná laminácia“, ich príčiny sú odlišné. Navyše, problém často nepochádza len zo zariadenia.
I. Laminovanie je v podstate „koordinácia“ materiálov a teploty
Mnoho ľudí verí, že laminácia je jednoducho vloženie papiera do stroja a jeho ohrev. V skutočnosti v priebehu niekoľkých desiatok sekúnd dôjde v rámci laminovacej fólie k sérii zmien.
Laminovacia fólia sa zvyčajne skladá zo základnej vrstvy PET a vrstvy tavného lepidla EVA. Keď ste vo vnútri laminátora: vrstva PET si zachováva priehľadnosť a tuhosť; vrstva EVA sa zahrievaním postupne topí a spája sa s povrchom papiera. Súčasne prítlačné valce nepretržite vytláčajú vzduch medzi fóliou a papierom, čím v konečnom dôsledku vytvárajú kompletný kompozitný systém.
V ideálnom prípade by laminovaný povrch mal byť:
• Hladký • Priehľadný • Bez bublín • Bez zvlnenia
Odchýlka v ktoromkoľvek z týchto krokov však môže viesť k poruchám.
II. Aj zdanlivo drobné „bublanie“ môže naznačovať tri úplne odlišné problémy.
Mnoho používateľov označuje všetky povrchové abnormality ako bubliny. V skutočnej produkcii ich však možno kategorizovať najmenej do troch typov:
1. Neúplné vytlačenie vzduchu
Toto je najjednoduchšie pochopiť. Napríklad:
• Skrútený papier • Nerovné okraje obsahu • Vzduch zachytený počas laminácie
Keď nie je možné úplne vytlačiť vzduch, zachytí sa vo fólii. Výsledné bubliny sú zvyčajne dosť viditeľné, s jasnými hranicami a na dotyk sú nápadne vyduté.
V tejto situácii sú často dôležitejšie ako teplota tlak zariadenia, uhol podávania fólie a rovinnosť obsahu.
2. Vlhkosť z papiera "uniká"
Toto je problém, ktorý mnohí používatelia ľahko prehliadajú. Samotný papier je hygroskopický, a to najmä: • Papier pre atramentovú tlač • Natieraný papier • Fotografický papier • Dokumenty uložené na dlhú dobu
Tieto materiály absorbujú vlhkosť pri zmene okolitej vlhkosti. Keď teplota laminácie presiahne 100°C, vnútorná vlhkosť sa rýchlo vyparí. Ak sa para nemôže včas uvoľniť, vytvorí husté malé bubliny.
Mnoho ľudí sa mylne domnieva, že je to problém s lepiacou vrstvou. V skutočnosti ide o typický jav spôsobený nadmerným obsahom vlhkosti. To je bežné najmä v období dažďov alebo vo vlhkých južných oblastiach.
3. Vrstva lepidla sa skutočne „neroztopila“
Tavné lepidlo EVA nefunguje ihneď po zahriatí. Musí dosiahnuť vhodnú aktivačnú teplotu. Ak je teplota príliš nízka alebo rýchlosť laminácie príliš vysoká, vrstva lepidla nemôže dostatočne stekať. V tomto bode, aj keď bol povrch laminovaný, film a papier nie sú v skutočnosti úplne spojené.
Výsledný efekt je podobný: • Lokalizované bielenie • Zahmlené oblasti • Mikrobubliny
Tento problém sa často vyskytuje pri tesnení hrubým filmom. Čím je fólia hrubšia, tým dlhší je čas prenosu tepla.
III. Vodné vlnky: Prečo sa riešia ťažšie ako bublinky?
Zatiaľ čo bubliny možno zlepšiť úpravou teploty a rýchlosti, vlnenie vody je často zložitejšie. Ide totiž nielen o vybavenie, ale aj o samotný materiál.
V priemysle sa často hovorí: bubliny sa dajú vylepšiť spracovaním, ale vlnenie v konečnom dôsledku závisí od samotného materiálu. Toto vyhlásenie nie je bezcenné.
IV. Podstatou vlnenia vody je uvoľnenie napätia materiálu
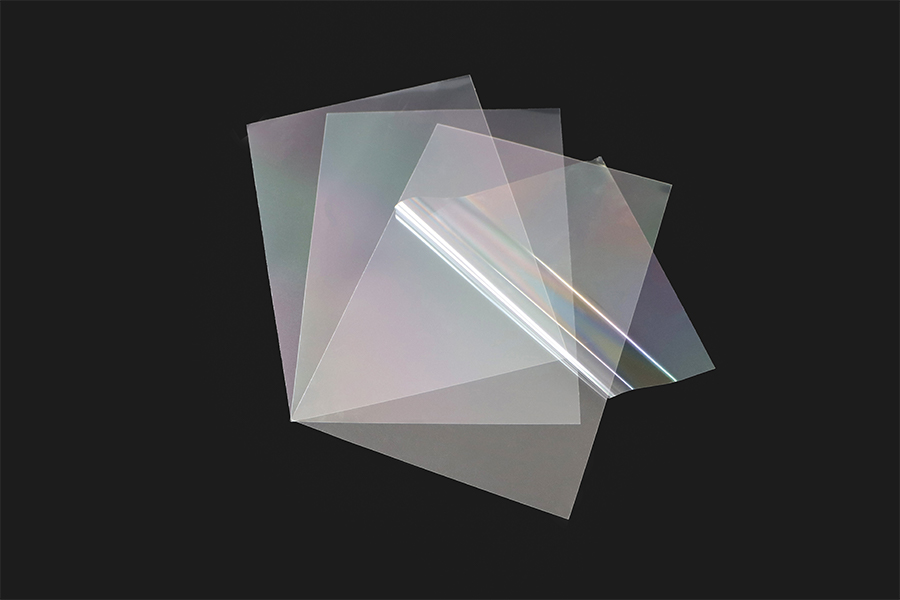
PET je veľmi stabilný polyesterový materiál. Akýkoľvek polymérny materiál však počas výroby vytvára vnútorné napätie. Keď sa zvárací stroj zahreje, tieto pôvodne "uzamknuté" napätia sa postupne uvoľňujú. Ak existujú rozdiely v rýchlosti zmršťovania rôznych oblastí fólie, dôjde k miernej deformácii. Táto deformácia môže byť voľným okom neviditeľná, ale pri odraze svetla sa prejaví ako:
• Vlnitá textúra • Vodná zvlnená textúra • Strieborná textúra • Textúra pomarančovej kôry
Toto je obzvlášť viditeľné pri veľkoplošných aplikáciách, ako sú plagáty, reklamy, fotografie a zobrazovacie materiály.
V. Prečo sú plagáty formátu A3 náchylnejšie na zvlnené textúry ako dokumenty formátu A4?
Mnoho tlačiarenských dielní zistilo, že rovnaký kotúč laminovacej fólie poskytuje vynikajúce výsledky pri laminovaní certifikátov formátu A4, ale pri laminovaní plagátov formátu A3 je pravdepodobnejšie, že vytvorí vlnité textúry.
Dôvod je vlastne celkom jednoduchý. Čím väčšia je plocha, tým ľahšie sa zväčšia drobné rozdiely v zmrštení v materiáli. Čo mohla byť len 0,1% zmena v tepelnom zmrštení, môže na veľkoformátových materiáloch spôsobiť výrazné zvlnenie povrchu.
Preto čím väčší rozmer, tým vyššie sú požiadavky na stabilitu PET základnej vrstvy a procesu laminácie.
VI. Prečo je kvalita laminovacej fólie WONLAMI stabilná?
Pre laminovaciu fóliu WONLAMI nie je skutočná kvalita len o hladkosti v momente laminácie. Ide o udržanie stability po skúsenostiach s „dlhodobým skladovaním“, „častým čítaním“ a „zmenami teploty a vlhkosti“. Toto testuje synergiu medzi materiálmi a procesmi. Kings Molding je už mnoho rokov hlboko zapojený do priemyslu lisovacích fólií. Spoliehajúc sa na vyspelú technológiu extrúznej laminácie a prísny systém riadenia kvality optimalizuje celý proces od výberu PET suroviny a pomeru vrstvy lepidla EVA až po kontrolu procesu laminácie.
Stabilným riadením rýchlosti zmrštenia materiálu, rovnomernosti adhéznej vrstvy a napätia laminácie znižuje riziko zvlnenia a deformácie spôsobené uvoľnením tepelného napätia. Zároveň ponúka rôzne hrúbky a funkčné možnosti produktov pre rôzne scenáre použitia, čím pomáha zákazníkom dosiahnuť stabilnejšie efekty formovania v oblastiach, ako sú kancelárske potreby, školské vzdelávanie, reklamné displeje, ochrana dokumentov a kreatívne produkty pre domácich majstrov.
Veľkoobchodný výrobca kotúčov laminovacej fólie